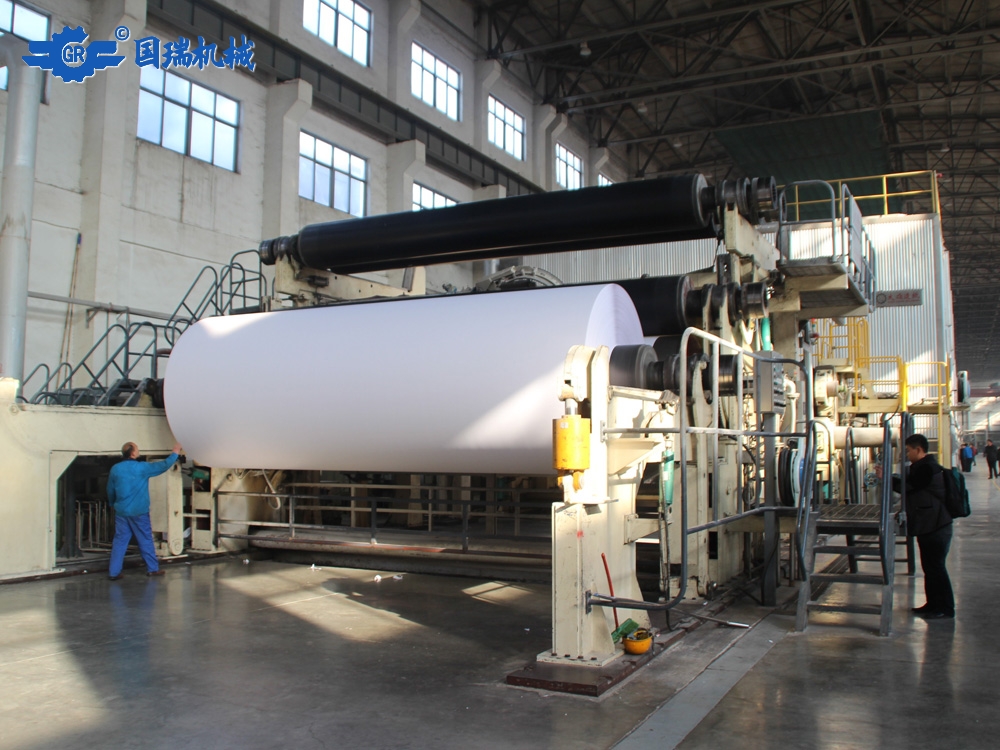
在安装维护上,下面因系影响稳定箱的功能: 1、稳定箱的空气流量,在安装调整完成之后,检查风机皮带是否张紧,空气流量阀是否调整在正确位置,加热器是否清洁。 2、稳定箱的位置:开机前要按图纸调整好稳定箱的位置,最好在这个位置上做好标记,在更换新干网时,这样就不需要重新调整稳定箱位置。 3、稳定箱的清洁,特别是空气吹出的缝槽位置,最好每月清洁1次,确保效果处于最佳,每个月利用负压表检测一次,形成数据对比表。 4、空气温度:如果稳定箱表面发现有湿气或滴水,则需要检查测量稳定箱吹出空气的温度,通常空气温度在 70-80°C左右,如果低于这个温度,容易结露,这时可以加大蒸汽来提高温度。 5、稳定箱的位置:稳定箱尽量靠近干网的下烘缸有助于稳定纸页,在稳定箱与干网之间的量小距离通常大约为 15- 20m,而稳定箱与下烘缸之间的距离大约为 10-15mm 干燥部的 VAC真空辊 当前纸机的车速越来越高,在单挂网的烘缸结构中,对下排烘缸的要求就越来越明显。下排烘缸采用真空辊,真空辊周围形成负压,使纸幅与干网贴紧,从而防止纸页抖动等影响运行稳定性问题。VAC真空辊表面车沟纹,同时在所车的沟纹中钻孔,使用轴流风机来抽辊内真空,负压在沟纹和小孔中产生。使用真空辊和稳定箱之后,纸幅与干网和真空辊周围完全贴附运行,可以保证纸机烘缸部在高车速稳定运行。 VAC真空辊维护上,由于纸毛或脏物很容易堵塞VAC辊的小孔,小孔的堵塞会影响沟纹中的负压,从而在 VAC辊区域或在辊子与下一个烘缸之间的支撑牵引区域引起严重的运行性问题,操作侧小孔的堵塞还会造成引纸困难的问题。所以对真空辊的沟纹和小孔定期清洗非常重要。通常使用高压水、压缩空气、蒸汽等来清理 VAC辊的沟纹和小孔,但主要推荐采用压缩空气。 真空辊壳的清洁维护,在干网未下机的前提下目前主要有2种清洁方式,1是在爬行状态下采用专用工具,接入压缩空气或蒸汽,手动清洁真空缸孔眼;2是在稳纸箱上安装可以来回摆动的压缩空气管,在纸机运行或者爬行状态下打开压缩空气,类似高压水喷嘴一样,强大的压缩空气气流吹扫真空辊沟槽和孔眼。这种方法是前期投入成本较多,但省时省力,而且效果最佳。
随着现代纸机的车速越来越高,纸机的运行性能显得非常重要,是现代纸机的一项非常关键的因系。在压榨部和干燥部,保持纸幅紧贴毛毯和干网良好的接触,可以保证纸页在高速、高效、高质量下无故障地稳定运行。 1 、传统纸机影响运行性能的问题 传统纸机的烘缸部为双挂网烘缸组,在烘缸之间为开放区引纸,在较低车速下,纸幅就已经开始飘动,容易造成断纸,这是双挂网烘缸组典型的毛病。现代的纸机通常改用单排烘缸或单排缸+双排缸结构,但纸机高速运转时,即使采用单排烘缸,运动的空气也会使纸幅形成气泡或皱褶,纸幅运行不稳定,大大增加断纸或产生纸病的可能性。 2 、利用通风系统提高纸机运行性能 要使纸幅紧贴织物运行,可以在纸幅通过烘缸之间的整个长度上形成负压区,利用负压使纸幅紧贴织物。产生负压的最好方法是将空气从稳定箱通过特殊设计的喷嘴喷出,喷出的气流将周围的空气带走,形成稳定的负压。这样的好处是织物与稳定箱没有直接接触,只要控制好进入稳定箱有足够可以产生负压的空气量,同时保证进入稳定箱的横幅气量均匀平衡。 压榨与烘缸部传递的稳定箱 纸幅从压榨部传递到烘缸部,有较长的开放引纸区,纸页经过开放区在气流作用下容易飘动,一般通过加大速度差来解决,但容易产生断纸。在压榨与烘缸部之间使用稳定箱的目的主要是支撑通过压榨部与烘缸部之间的湿纸幅。在设计时,使干网导辊更靠近压榨出口,开放区缩短,在稳定箱的作用下使纸页更可靠地贴附在干网的下面进入烘缸,消除纸幅的飘动,減少断头,纸机车速可以提高。由于引纸纸边紧贴干网,引纸更快、更容易。引纸快了,断头少了,纸机的运行效率更高。压榨到烘缸的稳定箱在设计时尽量缩短开放引纸区距离,稳定箱的空气通过加热器加热或利用前烘热交换器的热气流,热空气从稳定箱的缝槽吹出,在气流速度的作用下,把稳定箱与干网之间的空气带走,产生的压差使纸幅紧贴在干网的下面,解决纸幅飘动的问题。空气的最低温度一般70°C左右,如果温度较低,稳定箱就有可能由于湿气产生而滴水.
漂白的基本原理 ① 破坏或改变发色基团的结构(溶出木素或改变木素结构)。 ② 防止或消除发色基团与助色基团之间的联合。 ③ 阻止发色基团的共轭。 ④ 防止产生新的发色基团。 双氧水漂白助剂 ① 硅酸钠:首先硅酸钠对H2O2漂液pH有缓冲作用;另一方面,硅酸钠对H2O2的无效分解具有抑制作用。 ② 氧气:H2O2漂白时通入氧气,能强化脱木素过程 高浓氧漂白塔 氧漂白的基本原理是利用分子氧的强氧化剂作用并在碱性介质中对纸浆中的木素进行氧化降解而溶出木素。 过氧化氢漂白:在漂白过程中,H2O2受碱的作用不断释放HO2-,HO2-不断的与色素发生反应,从而达到漂白的目的。 基本反应: H2O2+NaOH →HOO- +Na+ +H2O其中过羟基(OOH-)阴离子是主要的活性漂白成分
毛布及干网跑偏校正遵循4字原理“逆来顺去”。 “逆来顺去”即操作者在校正毛布、干网的地方,将校正辊向毛布(干网)运行方向逆向移动,毛布(干网)朝操作者这边过来,将校正辊向毛布(干网)运行同方向移动时,毛布(干网)朝操作者的对面过去,无论是上,下毛布(干网),无论纸机按东、南、西、北摆放,还是左手机或右手机,不管在操作侧还或传动侧,只要校正辊在毛布(干网)的下面,毛布(干网),毛布(干网)、校正辊、操作者的关系永远都是“逆来顺去”。 当毛布(干网)过松造成校正系统失效,也会造成毛布跑偏,此时将毛布(干网)张至正常张力即可恢复正常。 如因校正挡板积浆或积灰造成校正挡板卡住无法回位造成毛布(干网)跑偏,按“逆来顺去”对校正挡板进行推拉操作。 如因校正系统故障造成的毛布(干网)跑偏,次时校正系统已经失灵,因立即停止毛布(干网)防止毛布(干网)的损伤。 随着科技的发展,传动的气囊校正也逐步发展到微电机校正。传统的气囊校正挡板也发展到超声波位置检测位置,让织物始终居于纸机或辊子中间位置。(具体工作原理见插图)